洗煤厂里渣浆泵的汽蚀,是个隐蔽又麻烦的问题。泵运行时声音不对、流量下降、振动变大,很多人先怀疑轴承或者叶轮磨损,拆开一看叶轮进口像被啃过一样,全是蜂窝状麻点——这就是汽蚀打的。汽蚀不解决,光换叶轮是治标不治本,用不了几个月又花了。洗煤厂的重介旋流器给料泵、煤泥水泵、尾煤压滤入料泵,都容易出这个问题。这篇把洗煤厂渣浆泵汽蚀的原因和预防措施讲清楚。
先说汽蚀是怎么发生的。离心泵工作时,叶轮进口处的压力是最低的。当这个位置的压力降到浆体饱和蒸气压以下,浆体里的水就汽化形成气泡。气泡随浆体流到叶轮高压区,瞬间溃灭,产生极大的局部冲击力,像针尖一样反复扎叶轮表面。洗煤厂的煤泥水里有大量细颗粒,颗粒跟着气泡一起冲击,破坏比清水泵更严重。叶轮进口和护板最先被打出麻点、蜂窝,叶片变薄断裂,泵的性能直线下降。
洗煤厂里容易汽蚀的泵,有几个共同特点。一是进口管路过长或者有较多弯头、阀门,进口阻力大,泵入口压力被压低。二是泵的安装高度偏高,或者煤泥池液面太低,吸入侧静压头不够。三是煤泥水温度高,夏天煤泥水能到四五十度,温度越高饱和蒸气压越高,越容易汽蚀。四是泵实际运行流量超过额定流量太多,叶轮进口流速加快,压力更低。五是吸入口进了空气,空气混在浆体里,加重汽蚀。
怎么判断泵是不是汽蚀了?听声音最直接。汽蚀时泵会发出噼噼啪啪的爆裂声,像砂石打在泵壳上。看压力表,出口压力波动大,忽高忽低。看流量,流量不稳定或者明显下降。看振动,汽蚀时泵体振动加剧,轴承箱都能感觉出来。最确凿的是拆检叶轮:叶轮进口处有蜂窝状麻点,叶片入口边被打薄,那就是汽蚀留下的痕迹。如果叶轮是均匀磨损变薄,那是磨料磨损;蜂窝麻点是汽蚀,两者病因不一样。
预防汽蚀,第一件事是核算安装高度和入口条件。泵的安装高度越低越好,尽量让煤泥池液面高于泵轴线,形成正灌头。进口管路要短、直,弯头尽量少,进口阀门全开,不能拿进口阀门调节流量——那是洗煤厂常见的错误操作,进口节流直接压低入口压力,最容易引发汽蚀。进口管路直径不能小于泵进口口径,最好比泵进口大一级,降低入口流速和阻力。
第二是控制运行工况。泵要在额定流量附近运行,流量别超太多。变频泵要注意转速设置,转速太低流量不够,转速太高入口压力不够。有些洗煤厂用阀门憋压来调流量,结果泵在小流量大扬程区运行,加上进口节流,双重夹击更容易汽蚀。合理做法是配变频器,用转速调流量,不用阀门节流。
第三是管理好煤泥池和浆体条件。煤泥池液面要保持稳定,液面太低要补水。池子里要有搅拌或者回流,防止煤泥沉淀分层、浓度局部过高。煤泥水温度高的季节,尤其要注意,可以适当增加入口压力余量。浆体里气泡多的时候,比如泡沫多的浮选尾煤,入口管路要加排气措施。
第四是选型阶段就留足汽蚀余量。选泵的时候把工况的必需汽蚀余量(NPSHr)和装置可用汽蚀余量(NPSHa)一起算,NPSHa至少比NPSHr大0.5到1米。低转速、大叶轮进口直径的泵,汽蚀性能好,洗煤厂重介质、高浓度工况选泵时,这个参数值得优先看。实在不行,选抗汽蚀材质——高铬合金叶轮抗汽蚀能力比普通铸铁强得多,叶轮进口加抗汽蚀涂层也有用。
日常运行中还要注意启停操作。泵启动前灌泵要充分,排气排干净,不能让泵带气启动。停泵前先停料、冲洗管路,避免下次启动时管路里积气。长期备用的泵,定期盘车,防止叶轮和泵腔锈蚀卡死。发现汽蚀苗头,及时调整,别硬撑着跑——汽蚀一旦发生,叶轮报废速度很快,一台叶轮几千块,加上停机检修的工时,损失不小。
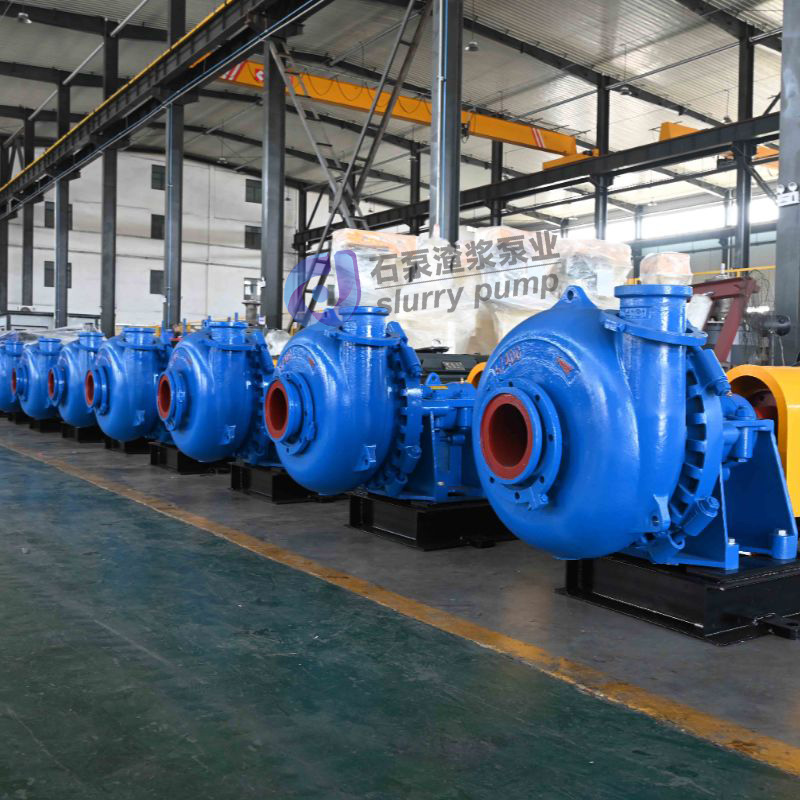
石家庄yl23411永利集团官网渣浆泵业在洗煤厂重介、煤泥水、尾煤输送这些工况有ZJ系列渣浆泵的配套经验,选型时会核算汽蚀余量,叶轮按抗汽蚀和耐磨兼顾来配。洗煤厂如果遇到泵叶轮频繁出现蜂窝麻点、声音异常的问题,把管路布置、泵的安装高度、煤泥水温度这些情况提供给厂家,可以帮你判断是汽蚀还是磨损,给出针对性的改进方案。汽蚀这个问题,三分靠选型,七分靠使用——选泵留足余量,操作守住规矩,就能少出大问题。